جوش لیزر فایبر روشی برای اتصال فلزات است که در آن پرتوی لیزر با طول موج حدود ۱۰۷۰ نانومتر روی درز اتصال متمرکز میشود، فلز را در یک نقطه بسیار کوچک ذوب میکند و با حرکت پرتو، یک درز جوش پیوسته یا نقطهای میسازد. مزیت اصلی آن تمرکز بالای انرژی است: گرمای ورودی کم، ناحیه متأثر از حرارت (HAZ) باریک، اعوجاج کمتر و امکان سرعت بالا.
اما «لیزر» بهخودیخود جوش خوب نمیسازد. کیفیت نتیجه به جنس و ضخامت، طراحی و دقت اتصال، کیفیت پرتو، قطر لکه، فوکوس، گاز محافظ، سیم جوش، پاکیزگی سطح و کنترل فرایند وابسته است. این مقاله برای مهندس تولید، مدیر کارگاه و خریدار صنعتی نوشته شده و بهجای معرفی دستگاه، منطق تصمیمگیری را توضیح میدهد: چه زمانی لیزر انتخاب درستی است، چه زمانی نیست، و چطور قبل از خرید این را با آزمون واقعی ثابت کنیم.
پاسخ کوتاه برای کسانی که عجله دارند
- جوش لیزری وقتی بیشترین ارزش را دارد که تیراژ، دقت قطعه، ظاهر درز یا کنترل اعوجاج مهم باشد و اتصال از نظر دقت مونتاژ قابل کنترل باشد.
- توان اسمی (وات) تنها معیار نیست؛ کیفیت پرتو و قطر لکه تعیین میکنند چه چگالی توانی به قطعه میرسد.
- بیشتر عیوب (تخلخل، پاشش، بریدگی کناره) از ناپایداری حوضچه مذاب و آمادهسازی ضعیف میآیند، نه صرفاً کمبود توان.
- آلومینیوم، مس، ورق گالوانیزه و اتصال فلزات غیرهمجنس جوشپذیرند ولی دشوارترند و بدون نمونهآزمایی نباید خرید را نهایی کرد.
- ایمنی لیزر (کلاس ۴) و دود جوش بخش جداییناپذیر هزینه و طراحی کارگاه است.
- هزینه واقعی را با «هزینه هر قطعه سالم» بسنجید، نه با قیمت دستگاه.
برای تنظیمات عملی دستگاه دستی (نازل، فوکوس، ویبره، گاز) به راهنمای کاربری دستگاه جوش لیزر فایبر دستی و برای پرسشهای پیش از خرید به سوالات پرتکرار پیش از خرید دستگاه جوش لیزری فایبر مراجعه کنید. این مقاله مبنای نظری و تصمیمگیری هر دو است.
فهرست مطالب
- جوش لیزر فایبر چیست؟
- فیزیک فرایند: هدایت حرارتی و کیهول
- چرا وات بهتنهایی کافی نیست؟ کیفیت پرتو و چگالی توان
- انواع دستگاه
- اجزای دستگاه
- جوشپذیری فلزات
- طراحی اتصال، شکاف و فیکسچر
- پارامترهای فرایند و روش درست تنظیم
- گاز محافظ، سیم جوش و آمادهسازی سطح
- عیوب جوش و علت ریشهای
- کنترل کیفیت، بازرسی و پایش فرایند
- مقایسه با TIG، MIG/MAG و جوش مقاومتی
- چه زمانی جوش لیزری انتخاب مناسبی نیست؟
- ایمنی
- هزینه مالکیت و هزینه هر قطعه سالم
- آزمون نمونه: چه چیزی بفرستیم و چه چیزی بخواهیم؟
- چکلیست خرید
- پرسشهای متداول
- جمعبندی
- منابع
جوش لیزر فایبر چیست؟
در جوشکاری لیزری، انرژی نوری جذبشده در سطح فلز به گرما تبدیل میشود. وقتی چگالی انرژی به اندازه کافی باشد، فلز در محل اتصال ذوب میشود؛ پس از عبور پرتو، حوضچه مذاب منجمد میشود و اتصال شکل میگیرد.
در لیزر فایبر، پرتو در یک محیط فعال فیبری (فیبر آلاییده با ایتربیم) تولید میشود و از طریق فیبر نوری انعطافپذیر به هد جوشکاری میرسد. این ساختار سه نتیجه عملی دارد: انتقال پرتو به هد دستی یا رباتی ساده است، پرتو کیفیت بالایی دارد و طول موج حدود ۱۰۷۰ تا ۱۰۸۰ نانومتر برای جوش بیشتر فلزات صنعتی جذب مناسبی دارد.
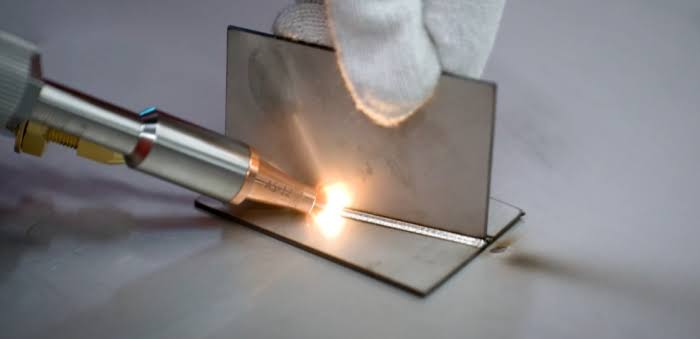
جوش دستی لیزر فایبر روی اتصال T
تفاوت اساسی با جوشکاری قوسی
در TIG و MIG/MAG منبع حرارت قوس الکتریکی است؛ قوس نسبتاً پهن است و حرارت زیادی به قطعه منتقل میکند. در لیزر، انرژی در لکهای بسیار کوچکتر متمرکز میشود. نتیجه، جوش باریکتر و عمیقتر، گرمای کل کمتر و سرعت بیشتر در شرایط مناسب است؛ اما در عوض فرایند به دقت مونتاژ، شکاف و راستای پرتو حساستر میشود.
فیزیک فرایند: هدایت حرارتی و کیهول
فهم دو حالت اصلی جوش لیزری، پایهی تشخیص بسیاری از عیوب است.
حالت هدایت حرارتی (Conduction)
وقتی چگالی توان پایینتر است، فلز فقط از سطح ذوب میشود و حرارت با هدایت به عمق میرود. حوضچه عریض و کمعمق است، پایدار است و پاشش و تخلخل کمتری دارد؛ برای ورقهای نازک و درزهای ظریف و با ظاهر مهم مناسب است. عمق نفوذ محدود است.
حالت نفوذ عمیق (Keyhole)
وقتی چگالی توان از یک آستانه بالاتر میرود، فلز زیر پرتو نهتنها ذوب بلکه موضعاً تبخیر میشود. فشار بخار فلز، حفرهای باریک و عمیق (کیهول) در حوضچه مذاب باز میکند. پرتو درون این حفره چند بار بازتاب میشود و انرژی بسیار مؤثرتری جذب میکند؛ به همین دلیل جوش عمیق و باریک با نسبت عمق به عرض بالا ممکن میشود.
پایداری کیهول؛ منشأ بسیاری از عیوب
کیهول یک حفره دینامیک است، نه یک شکل ثابت. تعادل بین فشار بخار (که حفره را باز نگه میدارد) و کشش سطحی و فشار هیدرودینامیکی مذاب (که میخواهد آن را ببندد) دائماً در نوسان است. وقتی این تعادل به هم میخورد:
- ته یا دیواره حفره ناپایدار میشود و ممکن است ببندد؛ حباب بخار یا گاز در مذاب محبوس میشود و پیش از انجماد فرار نمیکند ← تخلخل؛
- مذاب به بیرون پرتاب میشود ← پاشش؛
- مذاب به سمت پشت جوش جابهجا و قطع میشود ← ناپیوستگی و بریدگی کناره.
نکته مهم برای خریدار و اپراتور: افزایش توان فقط حفره را عمیقتر و ناپایدارتر میکند. گاهی عیب نه از کمبود، بلکه از زیادی یا ناپایداری انرژی است. راهحل معمولاً تنظیم همزمان سرعت، فوکوس، نوسان پرتو و گاز است، نه صرفاً کم و زیاد کردن توان.
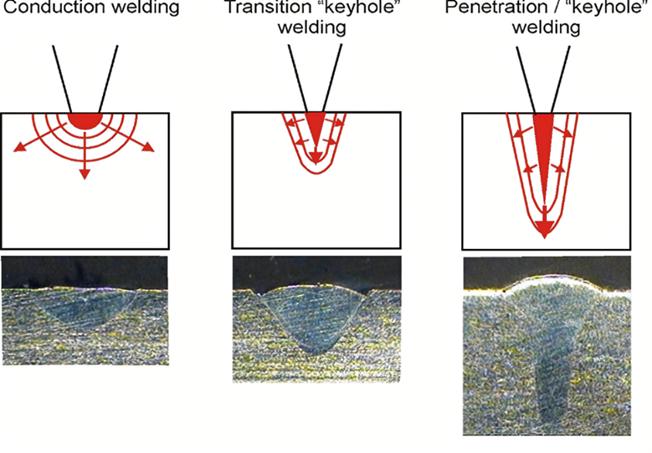
مقایسه جوش هدایتی (چپ)، گذار (وسط) و نفوذ عمیق کیهول (راست)؛ زیر هر حالت، برش ماکرو جوش دیده میشود
چرا وات بهتنهایی کافی نیست؟ کیفیت پرتو و چگالی توان
دو دستگاه با توان اسمی یکسان میتوانند نتیجهای کاملاً متفاوت بدهند. دلیل آن، چگالی توان روی قطعه است:
مساحت لکه با مجذور قطر آن تغییر میکند؛ پس کوچکشدن قطر لکه اثر شدیدی دارد.
مثال توضیحی (عددها برای نمایش مفهوماند، نه مشخصات یک دستگاه خاص):
| وضعیت | قطر لکه | چگالی توان تقریبی با توان ۲ کیلووات |
|---|---|---|
| لکه کوچک | ۰٫۲ میلیمتر | حدود ۶٫۴ مگاوات بر سانتیمتر مربع |
| لکه بزرگتر | ۰٫۶ میلیمتر | حدود ۰٫۷ مگاوات بر سانتیمتر مربع (نه برابر کمتر) |
با همان ۲ کیلووات، لکه کوچکتر ممکن است بهراحتی وارد حالت کیهول شود و لکه بزرگتر در حالت هدایتی بماند. چگالی توان کیهول معمولاً در حدود چند صد هزار تا یک میلیون وات بر سانتیمتر مربع یا بیشتر توصیف میشود و به جنس و شرایط بستگی دارد.
عوامل مؤثر بر قطر و کیفیت لکه
- کیفیت پرتو (مثلاً شاخص BPP یا M²): پرتو با کیفیت بهتر را میتوان به لکه کوچکتر یا با عمق میدان بهتر متمرکز کرد.
- قطر فیبر انتقال: فیبر نازکتر معمولاً لکه کوچکتر و چگالی بالاتر میدهد، اما حساسیت به تلرانس شکاف بیشتر میشود؛ فیبر ضخیمتر تحمل شکاف بهتر و جوش عریضتر میدهد.
- اپتیک هد (فاصله کانونی و کولیماتور): نسبت فاصله کانونی به کولیماتور، اندازه نهایی لکه را تعیین میکند.
- موقعیت فوکوس: کانون روی سطح، زیر سطح یا بالای آن، شکل و عمق جوش را تغییر میدهد.
انرژی خطی (Line Energy)
برای مقایسه شرایط مختلف، مفید است به انرژی ورودی در واحد طول جوش توجه کنیم:
برای مثال ۲۰۰۰ وات با سرعت ۲۰ میلیمتر بر ثانیه برابر ۱۰۰ ژول بر میلیمتر است. بخشی از این انرژی بهدلیل بازتاب جذب نمیشود. اگر سرعت را دو برابر و توان را دو برابر کنیم، انرژی خطی ثابت میماند اما چگالی توان و شکل حوضچه تغییر میکند؛ پس «انرژی خطی یکسان» به معنای «جوش یکسان» نیست.
نتیجه برای خرید: از فروشنده، علاوه بر توان، کیفیت پرتو، قطر فیبر، مشخصات اپتیک هد و قطر لکه در فوکوس را بخواهید.
انواع دستگاه
بر اساس نحوه تولید پرتو
- پیوسته (CW): انرژی بهصورت پیوسته تابیده میشود؛ برای درزهای بلند و ورقکاری رایجترین حالت است.
- پالسی / مدولهشده: انرژی در پالسهایی با مدت، انرژی و فرکانس مشخص منتقل میشود؛ برای قطعات کوچک، اتصالات حساس به گرما و جوش نقطهای مفید است. اثر آن به انرژی هر پالس، مدت پالس، فرکانس و همپوشانی نقاط بستگی دارد؛ «پالسی» بودن خود به معنای مناسب بودن برای هر قطعه ظریف نیست.
بر اساس نحوه هدایت هد
- دستی: انعطافپذیر برای کارگاههای دارای تنوع قطعه؛ کیفیت و سرعت به مهارت اپراتور و فیکسچر وابسته است.
- نیمهخودکار و CNC: هد روی محور حرکتی نصب میشود؛ مسیر و سرعت ثابتتر است.
- رباتیک و خط تولید: برای تیراژ بالا و تکرارپذیری؛ نیازمند فیکسچر دقیق، ردیابی درز و سامانه کنترل کیفیت است.
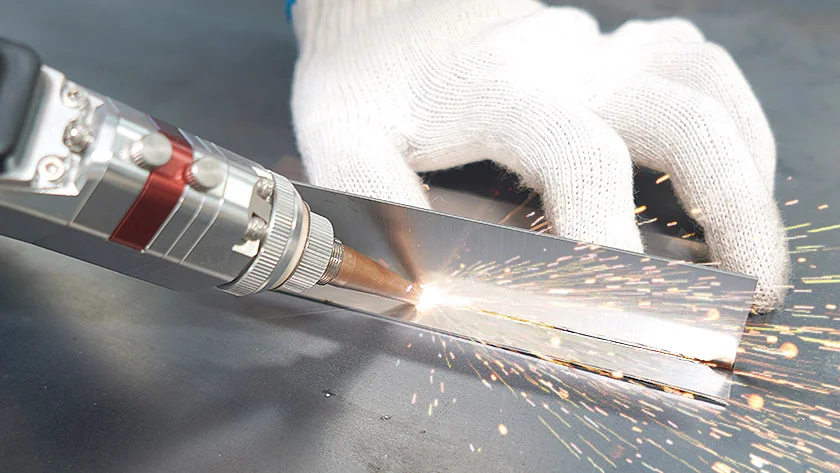
دستگاه دستی
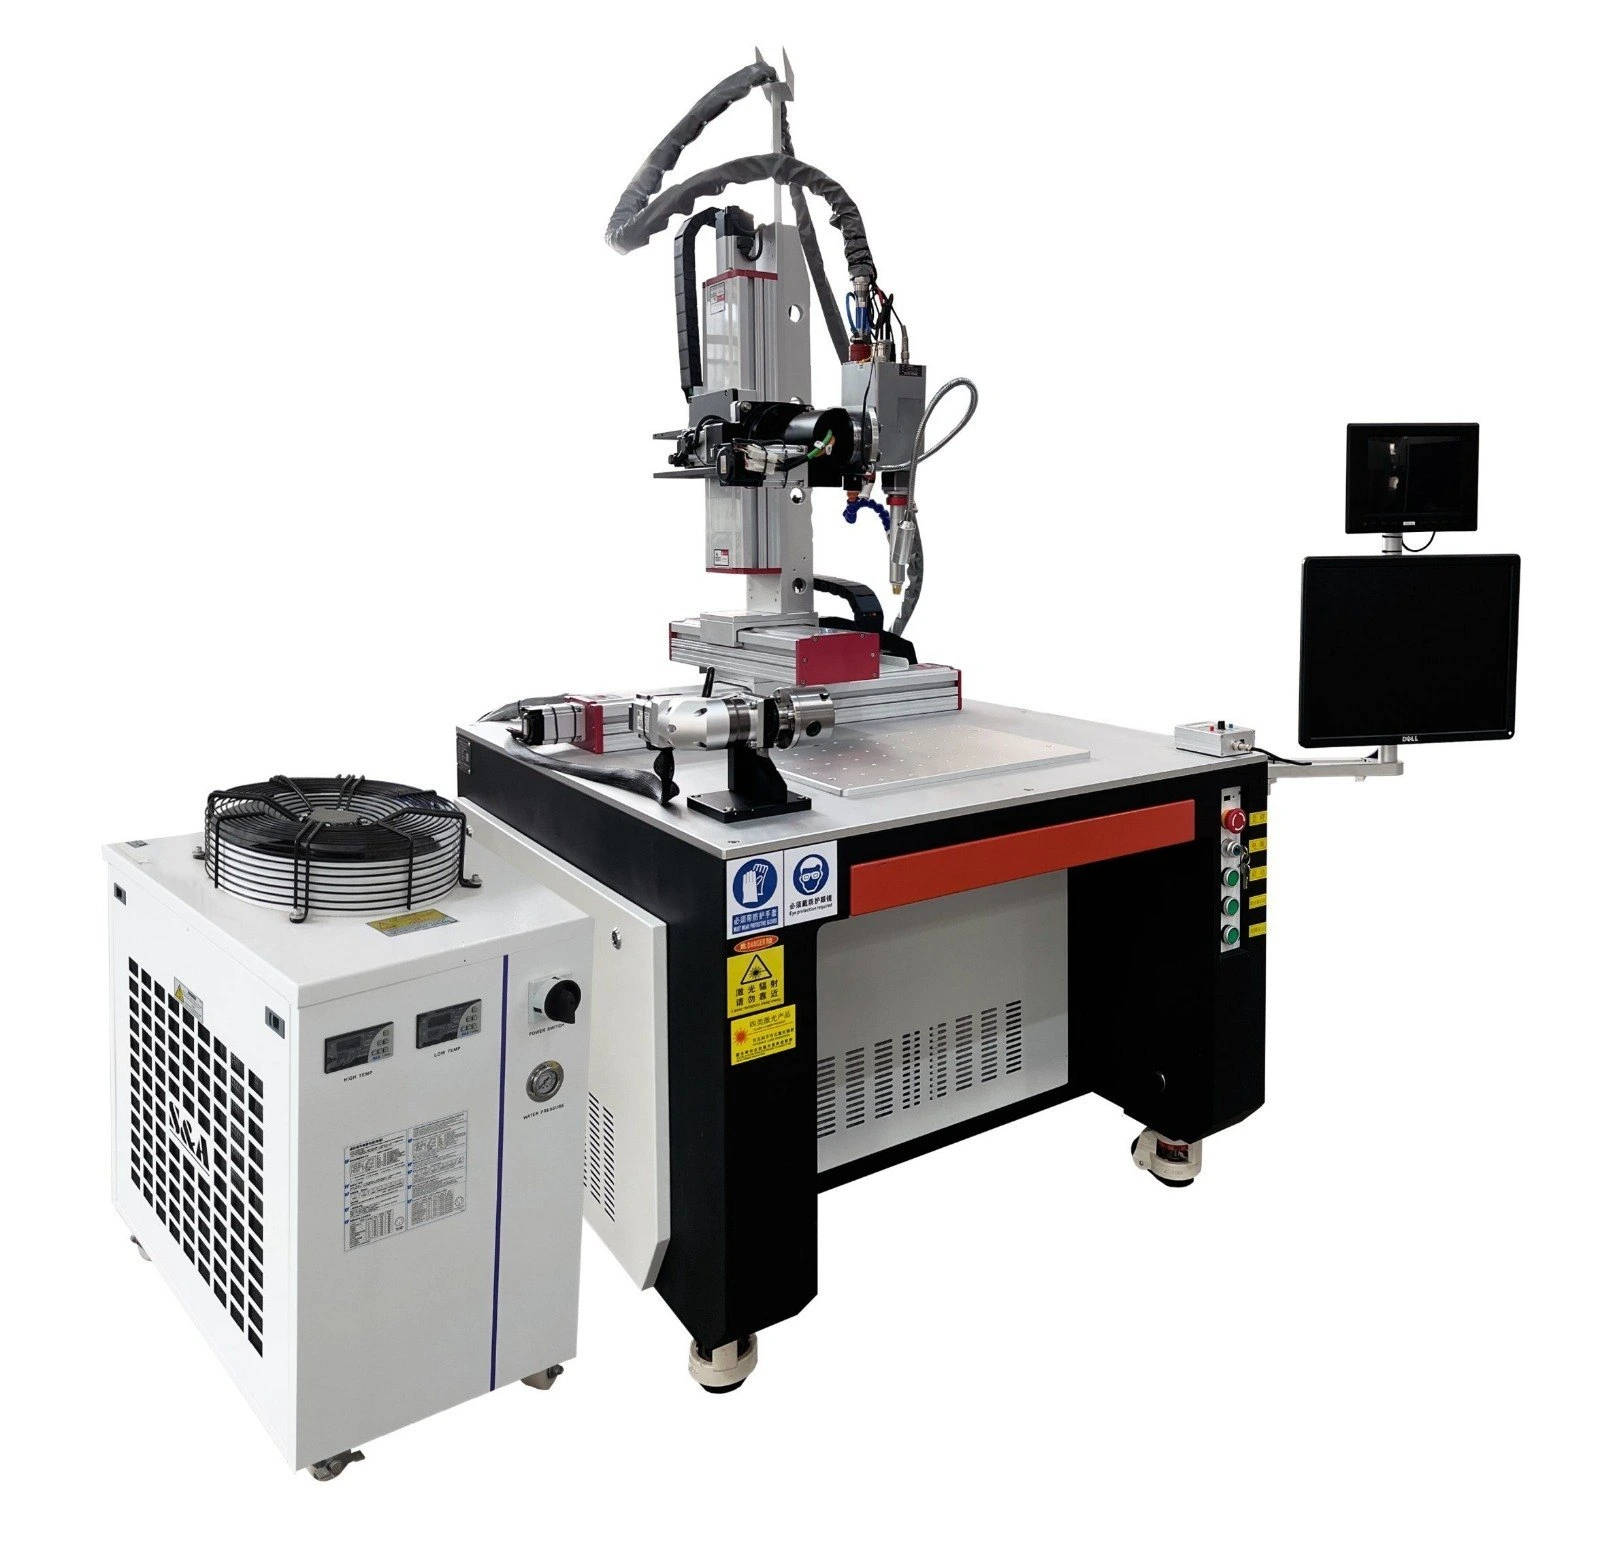
دستگاه CNC با میز کار و چیلر آبخنک
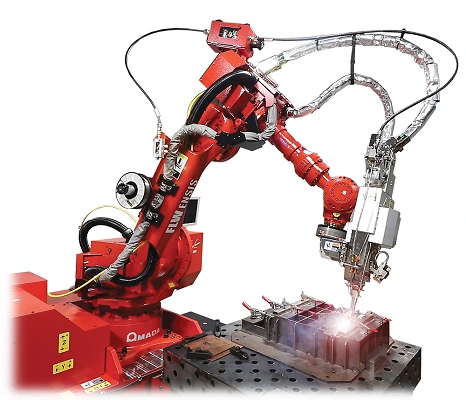
سامانه رباتیک
برای نمونه دستگاههای آبخنک آسیم (در توانهای ۱٫۵، ۲ و ۳ کیلووات) به صفحه دستگاه جوش لیزر آبخنک مراجعه کنید.
اجزای دستگاه
| جزء | نقش | نکته انتخاب |
|---|---|---|
| منبع لیزر فایبر | تولید پرتو | توان، پایداری توان، کیفیت پرتو، برند و دسترسی به خدمات |
| فیبر انتقال | رساندن پرتو به هد | قطر فیبر، طول، حساسیت به خمشدگی و آلودگی انتهای فیبر |
| هد جوش | کولیماتور، فوکوس، نوسان پرتو، نازل، ورودی سیم و گاز | فاصله کانونی، امکان ویبره، شیشه محافظ، طراحی نازل |
| کنترلر | تنظیم توان، سرعت، الگو و ایمنی | ذخیره پارامتر، قفل دسترسی، امکان ثبت اطلاعات |
| سامانه خنککاری | پایداری دمایی منبع و هد | ظرفیت چیلر، دمای آب، کیفیت آب؛ مثلاً چیلر جوش لیزر WFL |
| تغذیه سیم | افزودن فلز پرکننده | قطر سیم، پایداری تغذیه، سازگاری با نازل |
| گاز محافظ | کاهش اکسیداسیون و تثبیت حوضچه | خلوص، رگولاتور، دبی، مسیر گاز |
| تجهیزات ایمنی | محفظه، اینترلاک، عینک، مکش دود | مطابق ارزیابی ریسک |
| فیکسچر و میز | نگهداشتن قطعه در راستا | دقت، عدم گرمشدن بیش از حد، دسترسی به درز |
هنگام خرید، دسترسی به قطعات مصرفی هد (شیشه محافظ، نازل) را هم بررسی کنید؛ راهنمای انتخاب لنز و قطعات مصرفی هد لیزر فایبر برای این کار مفید است.
جوشپذیری فلزات
| جنس | چالش اصلی | نکته عملی |
|---|---|---|
| فولاد کربنی | جذب خوب؛ کنترل نفوذ و سختی در فولادهای پرکربن | پاکیزگی سطح؛ در آلیاژهای پرکربن خطر سختی و ترک را بررسی کنید |
| فولاد زنگنزن | رنگ حرارتی و اکسیداسیون؛ ریشه جوش | حفاظت گازی مناسب، مدیریت گرمای ورودی؛ فولاد زنگنزن اوستنیتی معمولاً جوشپذیری خوبی دارد |
| آلومینیوم | بازتابندگی بالا، رسانایی حرارتی بالا، لایه اکسیدی، تخلخل (بهویژه هیدروژن)، ترک انجمادی در برخی سریها | تمیزکاری دقیق؛ انتخاب سیم مناسب (در برخی آلیاژها سیم آلومینیوم–سیلیسیم)؛ پایداری کیهول حیاتی است |
| مس و آلیاژهای آن | بازتابندگی بسیار بالا و رسانایی حرارتی زیاد؛ شروع جوش و پایداری دشوار | در طول موج ۱ میکرون جذب اولیه پایین است؛ برای کاربردهای دقیق مس (مثل باتری) لیزرهای سبز یا آبی هم بررسی میشوند؛ آزمون نمونه الزامی است |
| ورق گالوانیزه | تبخیر روی (نقطه جوش حدود ۹۰۷ درجه سانتیگراد) پایینتر از ذوب فولاد؛ پاشش و تخلخل | در اتصال رویهم، تأمین مسیر خروج بخار روی (شکاف کنترلشده) و مکش دود مهم است |
| تیتانیوم | واکنشپذیری شدید در دمای بالا با اکسیژن و نیتروژن | حفاظت گاز در پشت و پشتبندی و پس از جوش تا دمای پایین لازم است |
| فلزات غیرهمجنس | ترکیبات بینفلزی ترد (مثلاً مس–آلومینیوم)، ترک و اختلاف انبساط | فقط با آزمون خواص مکانیکی و الکتریکی اتصال؛ بدون آزمون هرگز تضمین نشود |
نکته: جدول بالا راهنمای ریسک است. برای هر آلیاژ مشخص باید از ورقهای واقعی نمونه ساخت و برش ماکرو و آزمون مکانیکی انجام داد.
طراحی اتصال، شکاف و فیکسچر
جوش لیزری در مقایسه با قوسی، به هندسه اتصال حساستر است. دلیل آن کوچکی لکه است: اگر درز از زیر لکه عبور کند و شکافی باشد، پرتو ممکن است بدون ذوب کافی از شکاف رد شود.
رایجترین اتصالات
- لببهلب: نیازمند لبههای تمیز، برش دقیق و شکاف بسیار کم؛ بهترین ظاهر ولی بیشترین حساسیت.
- رویهم (Lap): تحملپذیرتر در برابر موقعیتدهی؛ برای ورق گالوانیزه نیازمند کنترل شکاف برای خروج بخار روی.
- گوشهای و T: معمولاً با سیم جوش و ویبره برای پلزدن شکاف و تأمین استحکام.
اقدامات کلیدی
- تلرانس برش و خم قطعات را با تلرانس مجاز شکاف هماهنگ کنید؛ اگر قطعات با پلاسما یا برش ضعیف تهیه میشوند، لبهها پیش از جوش اصلاح شوند.
- از ویبره (Wobble) و سیم جوش برای افزایش تحمل شکاف استفاده کنید؛ اما اینها جایگزین فیکسچر و دقت مونتاژ نیستند.
- برای تولید تکراری، فیکسچر گیرهای با مقاومت حرارتی مناسب و بدون اثر مغناطیسی روی پرتو و دود طراحی کنید.
- مسیر درز و فاصله هد تا قطعه باید در طول جوش ثابت بماند؛ در تولید سری، ردیاب درز (Seam Tracking) خطای موقعیت را جبران میکند.
پارامترهای فرایند و روش درست تنظیم
| پارامتر | اثر افزایش | ریسک افراط |
|---|---|---|
| توان | نفوذ و سرعت ممکن بیشتر | سوختگی، پاشش، ناپایداری کیهول، سوراخ شدن |
| سرعت | کاهش گرمای ورودی و اعوجاج | نفوذ ناکافی، درز ناپیوسته |
| قطر لکه / کیفیت پرتو | لکه بزرگتر = چگالی کمتر، تحمل شکاف بیشتر | رفتن از کیهول به هدایتی |
| موقعیت فوکوس | تغییر عمق و شکل جوش | نفوذ کم یا اتلاف انرژی |
| نوسان پرتو (عرض/فرکانس) | جوش عریضتر، تحمل شکاف بهتر، پایداری بیشتر حوضچه | کاهش عمق، گرمای اضافه |
| گاز: نوع، دبی، زاویه | کاهش اکسید و رنگ حرارتی | آشفتگی جریان و آلودگی؛ دبی زیاد پاشش و لرزش حوضچه |
| سیم: نوع و سرعت تغذیه | پر کردن شکاف، تغییر ترکیب شیمیایی | کمبود یا بیشبود سیم، عدم ذوب کامل |
روش پیشنهادی برای رسیدن به پارامتر پایدار
- جنس، ضخامت دو قطعه، نوع اتصال و معیار پذیرش (نفوذ، عرض، ظاهر) را مکتوب کنید.
- نازل، گاز و سیم را متناسب با اتصال انتخاب کنید.
- فوکوس و توان را از نقطه شروع توصیهشده سازنده تنظیم کنید.
- فقط یک متغیر در هر آزمون تغییر دهید و نتیجه را ثبت کنید.
- از هر شرایط، برش ماکرو بگیرید؛ ظاهر درز بهتنهایی نشانه نفوذ و سلامت داخل جوش نیست.
- پنجره پایدار (Process Window) را مشخص کنید: بازهای از توان، سرعت و فوکوس که در آن کیفیت قابل قبول است. هرچه پنجره پهنتر، فرایند قابلاعتمادتر است.
- پارامترهای نهایی را در دستورالعمل جوش (WPS) ثبت و برای هر تغییر جنس یا ضخامت اعتبارسنجی کنید.
مقادیر شروع عملی برای دستگاه دستی در راهنمای کاربری دستگاه جوش لیزر دستی آمده است. جدول عمومی توان–ضخامت بدون ذکر شرایط دستگاه، اتصال و نفوذ هدف، گمراهکننده است و در این مقاله عمداً ارائه نشده است.
گاز محافظ، سیم جوش و آمادهسازی سطح
گاز محافظ
- آرگون: رایجترین گاز عمومی؛ بیاثر و اقتصادیتر از هلیوم.
- هلیوم یا مخلوطهای هلیوم: در برخی کاربردها پلاسمای فلزی بالای حوضچه را کاهش میدهد و نفوذ را بهبود میدهد، ولی گرانتر است.
- نیتروژن: در برخی کاربردها (مثل برخی استنلسها) استفاده میشود؛ اثر نیتروژن روی آلیاژ باید بررسی شود.
- مخلوطها (مثل آرگون با افزودنی): برای کاربردهای مشخص؛ انتخاب بر اساس جنس و توصیه سازنده.
نکته: گاز علاوه بر اکسیداسیون، رفتار حوضچه را هم تغییر میدهد. خلوص، نشتی در مسیر، دبی و جهت خروج گاز را کنترل کنید؛ بخش زیادی از «تخلخل و رنگ حرارتی» ناشی از مسیر گاز است نه دستگاه.
سیم جوش
سیم برای پر کردن شکاف، اصلاح ترکیب شیمیایی جوش و افزایش مقاومت در برابر ترک استفاده میشود. جنس سیم باید با فلز پایه سازگار باشد (مثلاً در آلومینیومهای مستعد ترک انجمادی). سیم باید خشک و تمیز باشد؛ رطوبت و روغن سطح سیم، منبع هیدروژن و تخلخل است.
آمادهسازی سطح
- روغن، گریس، رنگ، زنگ و اکسید ضخیم را پاک کنید؛ در آلومینیوم لایه اکسید با روش مکانیکی یا شیمیایی کنترل شود و فاصله زمان پاکسازی تا جوش کوتاه باشد.
- لبههای برشخورده (مثلاً با لیزر اکسیژن) ممکن است لایه اکسیدی داشته باشند و به تخلخل منجر شوند؛ لبه را تمیز کنید یا برش با نیتروژن انتخاب کنید.
- برای ورقهای رنگشده یا پوششدار، پوشش در محل جوش حذف شود یا فرایند برای آن اعتبارسنجی شود.
عیوب جوش و علت ریشهای
| عیب | علتهای محتمل | بررسی و اصلاح |
|---|---|---|
| عدم نفوذ / ذوب ناقص | توان یا چگالی انرژی کم؛ سرعت زیاد؛ فوکوس نامناسب؛ شکاف زیاد | بررسی فوکوس و قطر لکه؛ کاهش سرعت؛ کنترل شکاف؛ برش ماکرو |
| تخلخل | ناپایداری یا فروریختن کیهول؛ آلودگی سطح؛ رطوبت سیم و گاز؛ بخار روی در گالوانیزه؛ هیدروژن در آلومینیوم | تمیزکاری؛ سیم خشک؛ بازنگری گاز؛ اصلاح ویبره و سرعت؛ شکاف خروج بخار در گالوانیزه |
| ترک انجمادی | ترکیب شیمیایی مستعد؛ تنش بالا؛ سرد شدن سریع؛ نسبت عمق به عرض زیاد | تغییر سیم؛ اصلاح هندسه جوش؛ پیشگرم یا کاهش تنش؛ بررسی متالورژی |
| ترک سرد / ترد شدن | فولادهای سختشونده؛ هیدروژن؛ سرد شدن سریع | کنترل سختی؛ پیشگرم؛ پسگرم |
| پاشش | ناپایداری حوضچه؛ آلودگی؛ بخار پوشش؛ توان زیاد با سرعت کم | بررسی تمیزی؛ تنظیم توان و سرعت؛ تنظیم ویبره؛ مکش مؤثر |
| بریدگی کناره | سرعت زیاد؛ انرژی نامناسب؛ سیم کم | کاهش سرعت یا افزایش سیم؛ تنظیم فوکوس |
| سوختگی و سوراخ شدن | گرمای ورودی بیش از نیاز؛ سرعت پایین؛ شکاف زیاد | کاهش توان؛ افزایش سرعت؛ بررسی فیکسچر |
| رنگ حرارتی و اکسیداسیون | حفاظت گازی ناکافی؛ هوا در مسیر گاز؛ گرمای زیاد | افزایش پوشش گاز؛ کنترل نشتی؛ پاکسازی پس از جوش |
| عرض نامنظم جوش | حرکت دستی ناپایدار؛ تغییر شکاف؛ ناپایداری سیم | بهبود فیکسچر؛ ردیابی درز؛ ثابتسازی سرعت |
| ترک یا شکستگی در آلومینیوم و مس | اتصال غیرهمجنس؛ ترکیبات بینفلزی | تغییر طراحی؛ لایه واسط؛ آزمون استحکام |
روش تحلیل ریشهای (Root Cause)
- عیب را نوعبندی کنید (مثلاً تخلخل: کروی، لولهای، یا سطحی).
- قطعه را برش بزنید؛ شکل و محل عیب اغلب منشأ را نشان میدهد (تخلخل در ریشه معمولاً ناپایداری کیهول؛ تخلخل پراکنده معمولاً آلودگی و گاز).
- فقط یک متغیر را تغییر دهید و تکرار کنید.
- نتیجه و پارامتر را ثبت کنید تا از تکرار آزمونهای بینتیجه جلوگیری شود.
برای عیبیابی عملی دستگاه دستی از جدول راهنمای کاربری نیز استفاده کنید.
کنترل کیفیت، بازرسی و پایش فرایند
«جوش خوب به نظر میرسد» معیار پذیرش نیست؛ بهخصوص برای اتصالات ایمنیحساس.
استانداردهای مرتبط (برای مرجعیابی؛ ویرایش جاری را کنترل کنید)
- ISO 13919-1 و ISO 13919-2: سطوح کیفیت عیوب جوش پرتو لیزر و الکترونی (بهترتیب برای فولاد و آلومینیوم).
- ISO 15609-4: تدوین دستورالعمل جوش (WPS) برای جوش پرتو لیزر.
- ISO 15614-11: تأیید دستورالعمل جوش پرتوی لیزر و الکترونی.
- ISO/TR 17671-6: راهنمای توصیهها برای جوش پرتو لیزر (گزارش فنی؛ تاریخ انتشار قدیمیتر است و برای الزامات قراردادی باید استانداردهای جاری بررسی شوند).
روشهای بازرسی
| روش | چه چیزی را میسنجد | کاربرد |
|---|---|---|
| بازرسی ظاهری | شکل درز، ناپیوستگی، پاشش، رنگ | همه قطعات؛ کافی نیست |
| برش ماکرو و میکرو | نفوذ، عرض، تخلخل داخلی، ناحیه متأثر از حرارت | اعتبارسنجی فرایند و نمونهگیری |
| آزمون مکانیکی (کشش، خمش، برش) | استحکام واقعی اتصال | تأیید فرایند و قطعات ایمنیحساس |
| مایع نافذ و ذرات مغناطیسی | ترکهای سطحی | قطعات حساس |
| رادیوگرافی و اولتراسونیک | تخلخل و عیوب داخلی | قطعات بحرانی |
| سختیسنجی | سختشدن در HAZ | فولادهای سختشونده |
پایش فرایند در تولید سری
در خط تولید، بهجای کشف عیب پس از تولید، میتوان فرایند را همزمان پایش کرد:
- ردیابی درز: اصلاح موقعیت پرتو نسبت به درز؛
- حسگرهای نوری و فوتودیود: پایش تشعشع ناشی از حوضچه برای تشخیص تغییر شرایط؛
- اندازهگیری عمق نفوذ (مثلاً با روشهای تداخلسنجی نوری): برای برخی کاربردهای پیشرفته؛
- ثبت داده هر قطعه (Traceability): بهویژه در صنایع خودرو و تجهیزات حساس.
برای مدیر تولید، این بخش مرز بین «دستگاه جوش» و «فرایند جوش قابل اتکا» است.
مقایسه با TIG، MIG/MAG و جوش مقاومتی
| معیار | لیزر فایبر | TIG | MIG/MAG | مقاومتی نقطهای (AC / MFDC) |
|---|---|---|---|---|
| منبع انرژی | پرتوی لیزر | قوس | قوس | حرارت مقاومتی + فشار |
| گرمای ورودی و اعوجاج | معمولاً کم | متوسط | متوسط تا زیاد | موضعی و کم |
| سرعت | بالا در کاربرد مناسب | پایین | متوسط تا بالا | بسیار سریع در هر نقطه |
| تحمل شکاف | کم (تا حدی با سیم و ویبره بهبود مییابد) | بالا | بالا | متوسط، وابسته به تماس ورق |
| سیم جوش | اختیاری | اختیاری | مصرفی | ندارد |
| نوع درز | پیوسته یا نقطهای | پیوسته | پیوسته | فقط نقطهای یا درز غلتکی |
| ظاهر درز | معمولاً تمیز و باریک | تمیز ولی وابسته به مهارت | نیازمند پرداخت بیشتر | اثر الکترود؛ بدون درز پیوسته |
| وابستگی به مهارت | متوسط (دستی)؛ کم (خودکار) | زیاد | متوسط | کم |
| سرمایه اولیه | بالا | پایین | پایین تا متوسط | متوسط تا بالا |
| ایمنی ویژه | لیزر کلاس ۴ | اشعه قوس | اشعه قوس | جرقه و پاشش |
رابطه با جوش مقاومتی MFDC
اگر محصول شما ورقهای رویهم با اتصال نقطهای و تیراژ بالاست (مثلاً قطعات بدنه یا ورقکاری)، جوش مقاومتی بهویژه MFDC ممکن است از نظر هزینه هر اتصال و سرعت بسیار رقابتی باشد. در مقابل، اگر به درز پیوسته، دسترسی از یک طرف، ظاهر تمیز یا اتصال لببهلب نیاز دارید، لیزر برتری دارد. برای آشنایی با این گزینه، دستگاه جوش مقاومتی MFDC آسیم و راهنمای انتخاب سیم برق، چیلر و کمپرسور پرس جوش AC و MFDC را ببینید.
چه زمانی جوش لیزری انتخاب مناسبی نیست؟
صادقانهترین بخش یک راهنمای خرید این است:
- قطعات با شکاف و تلرانس ضعیف: اگر نمیتوانید فیکسچر و دقت مونتاژ را کنترل کنید، هزینه دوبارهکاری سود لیزر را میخورد.
- تیراژ خیلی کم و قطعات خیلی متنوع و ضخیم: تنوع زیاد و نفوذ عمیق در ضخامتهای بالا ممکن است با فرایندهای قوسی ارزانتر باشد.
- اتصالهای رویهم و نقطهای با تیراژ بالا: جوش مقاومتی اغلب مقرونبهصرفهتر است.
- مس و آلومینیوم بدون آزمون و پشتیبانی: ریسک تخلخل، ترک و ناپایداری بالاست؛ بدون نمونهآزمایی خرید نکنید.
- کارگاهی که نمیتواند الزامات ایمنی لیزر را اجرا کند: محفظه، آموزش، تهویه و ارزیابی ریسک الزامی است.
- قطعاتی که استاندارد خاص مشتری یا قابلیت ردیابی کامل میخواهند: بدون پایش و مستندسازی، فرایند قابل پذیرش نیست.
ایمنی
خطر پرتو
دستگاههای جوش لیزر فایبر صنعتی معمولاً در کلاس ۴ لیزر قرار میگیرند (طبقهبندی بر اساس IEC 60825-1). پرتو در حدود ۱۰۷۰ تا ۱۰۸۰ نانومتر نامرئی (فروسرخ نزدیک) است؛ نبود نور مرئی به معنای نبود خطر نیست. پرتو مستقیم، پراکنده و بازتابشده از سطوح فلزی میتواند به چشم و پوست آسیب برساند.
اقدامات ضروری
- ارزیابی ریسک و تعیین محدوده خطر اسمی؛
- محفظه، پرده یا حفاظ و اینترلاک مطابق طراحی ایمن؛ در دستگاه دستی، کنترل ناحیه کار و شرایط فعالسازی پرتو؛
- عینک محافظ مخصوص طول موج و توان لیزر (با درجه حفاظت مناسب)؛ عینک جایگزین حفاظ و اینترلاک نیست؛
- علائم هشدار و ممنوعیت ورود افراد بدون آموزش؛
- آموزش اپراتور و تدوین دستورالعمل کار؛
- مسئول ایمنی لیزر در کارگاه؛
- مرجع ایمنی ماشینهای لیزری: ISO 11553-1 و استانداردهای مرتبط.
برای طبقهبندی و تفاوت ایمنی انواع لیزر به تفاوت کلاسها و انواع دستگاه لیزر و راهنمای جامع ایمنی دستگاههای CNC و لیزر مراجعه کنید.
دود و ذرات
دود جوش، بهویژه در فولاد زنگنزن (ترکیبات کروم و نیکل)، فلزات پوششدار (روی در گالوانیزه) و آلیاژهای خاص، برای تنفس زیانآور است. مکش موضعی نزدیک محل جوش و تهویه عمومی لازم است؛ نوع فیلتر باید متناسب با جنس انتخاب شود.
هزینه مالکیت و هزینه هر قطعه سالم
قیمت دستگاه فقط یک بخش از هزینه است. هزینه کل مالکیت (TCO) را از این اقلام بسازید:
- خرید دستگاه و تجهیزات جانبی (چیلر، گاز، تغذیه سیم، فیکسچر)؛
- ایمنی (محفظه، عینک، مکش دود) و آمادهسازی محل (برق، خنککاری)؛
- برق و گاز مصرفی؛
- سیم جوش و قطعات مصرفی (شیشه محافظ، نازل)؛
- آموزش و نیروی انسانی؛
- سرویس، قطعات یدکی و زمان توقف؛
- ضایعات و دوبارهکاری؛
- پرداخت نهایی و بازرسی کیفیت.
معیار درست: هزینه هر قطعه سالم
این معیار، اثر ضایعات و دوبارهکاری را هم لحاظ میکند. جوش لیزری گاهی گرانتر در سرمایه اما ارزانتر در هر قطعه سالم است (کاهش پرداخت و اعوجاج و ضایعات) و گاهی برعکس.
مثال فرضی (ارقام توضیحی و غیرواقعی است)
فرض کنید در فرایند فعلی هر قطعه ۸۰٬۰۰۰ تومان هزینه تمامشده جوش و پرداخت دارد و ۱۰٪ قطعات دوبارهکاری میشوند. اگر پس از لیزر، هزینه هر قطعه به ۵۵٬۰۰۰ تومان و دوبارهکاری به ۳٪ برسد، با ۵٬۰۰۰ قطعه در ماه:
- صرفهجویی ماهانه تقریبی = (۸۰٬۰۰۰ − ۵۵٬۰۰۰) × ۵٬۰۰۰ = ۱۲۵ میلیون تومان؛
- بازگشت سرمایه ساده = سرمایه اولیه ÷ صرفهجویی خالص ماهانه (پس از کسر سرویس، گاز، آموزش و توقف).
این فرمول تقریبی است؛ برای تصمیم جدی، اثر نرخ تورم، استهلاک و ظرفیت استفاده واقعی را هم لحاظ کنید. برای مقایسه با پیشنهاد فعلی سایت، سوالات پرتکرار پیش از خرید دستگاه جوش لیزری هم مفید است.
آزمون نمونه: چه چیزی بفرستیم و چه چیزی بخواهیم؟
مطمئنترین راه تصمیمگیری، آزمون روی قطعه واقعی شماست.
آنچه برای آزمون آماده کنید
- ۵ تا ۱۰ قطعه یا ورق از همان جنس، ضخامت، پوشش و شرایط برش تولید واقعی؛
- نقشه اتصال و محل درز؛
- بدترین شکاف یا تلرانس واقعی خط تولید (نه بهترین حالت)؛
- معیار پذیرش: نفوذ، عرض جوش، ظاهر، استحکام، نشتی (اگر لازم است)، رنگ؛
- سرعت و تیراژ هدف.
آنچه از آزمون بخواهید
- عکس از درز و برش ماکرو (حداقل از یک نمونه از هر شرایط)؛
- پارامترهای دقیق ثبتشده (توان، سرعت، فوکوس، گاز، سیم، ویبره)؛
- زمان واقعی جوش هر قطعه؛
- نتیجه آزمون مکانیکی (در صورت نیاز)؛
- نشان دادن پنجره پایدار (چند شرایط مجاور که همگی قابل قبولاند)؛
- صراحتاً: چه چیزی شکست خورد و چرا.
برای هماهنگی آزمون و بررسی فنی قطعه خود، از صفحه تماس با آسیم درخواست مشاوره دهید.
چکلیست خرید
- جنس، ضخامت، نوع اتصال و شکاف واقعی قطعات را مشخص کردهام.
- معیار پذیرش (نفوذ، ظاهر، استحکام) را مکتوب کردهام.
- تیراژ و زمان چرخه هدف مشخص است.
- دستگاه روی قطعه واقعی من آزمایش شده و گزارش برش ماکرو دارم.
- توان، کیفیت پرتو، قطر فیبر، اپتیک هد و قطر لکه را از فروشنده گرفتهام.
- مشخصات چیلر، برق ورودی و گاز مصرفی را بررسی کردهام.
- ایمنی (محفظه، عینک، مکش دود، آموزش) را در هزینه لحاظ کردهام.
- قطعات مصرفی، قطعات یدکی و زمان پاسخ سرویس مشخص است.
- گارانتی و محدوده آن (منبع لیزر، هد، فیبر) مکتوب است.
- معیار پذیرش دستگاه هنگام تحویل در قرارداد آمده است.
- گزینههای جایگزین (TIG، MIG/MAG، مقاومتی MFDC) را با هزینه هر قطعه سالم مقایسه کردهام.
پرسشهای متداول
جوش لیزر فایبر چیست؟
روشی برای اتصال فلزات با پرتوی لیزر متمرکز با طول موج حدود ۱۰۷۰ نانومتر که فلز را در محل اتصال ذوب میکند و با حرکت پرتو درز جوش میسازد.
جوش لیزری قویتر از جوش آرگون است؟
هیچکدام بهطور مطلق قویتر نیستند. استحکام به جنس، نفوذ، نبود عیب و طراحی اتصال بستگی دارد. مقایسه باید با نمونههای همشرایط و آزمون مکانیکی انجام شود.
چرا جوش لیزری تخلخل پیدا میکند؟
علل رایج: ناپایداری یا فروریختن کیهول، آلودگی و رطوبت سطح یا سیم، مسیر گاز ناکافی یا آلوده، بخار روی در ورق گالوانیزه و هیدروژن در آلومینیوم. تشخیص با برش ماکرو و تغییر یکبهیک متغیرها انجام میشود.
کیهول چیست؟
حفره باریک و عمیق پر از بخار فلز در حوضچه مذاب که در چگالی توان بالا ایجاد میشود و امکان نفوذ عمیق را فراهم میکند. پایداری آن برای کیفیت جوش حیاتی است.
آیا توان بیشتر همیشه بهتر است؟
خیر. توان بیشتر ممکن است نفوذ را افزایش دهد اما پاشش، سوختگی و ناپایداری هم میآورد. کیفیت پرتو، قطر لکه، سرعت و فوکوس به همان اندازه اهمیت دارند.
برای چه ضخامتی چه توانی لازم است؟
جواب یکتا وجود ندارد؛ به جنس، اتصال، شکاف، سرعت هدف و استفاده از سیم بستگی دارد. مقادیر تقریبی در مقاله پرسشهای پیش از خرید آمده و باید با آزمون نمونه تأیید شود.
آیا میتوان آلومینیوم و مس را با لیزر فایبر جوش داد؟
بله، اما دشوارتر از فولاد است: بازتابندگی و رسانایی حرارتی بالا و خطر تخلخل و ترک. برای مس و اتصال غیرهمجنس بدون آزمون نمونه خرید نکنید.
آیا جوش لیزری نیاز به سیم جوش دارد؟
همیشه نه. بسیاری از درزهای دقیق بدون سیم جوش داده میشوند، ولی برای پر کردن شکاف، تغییر شیمی جوش یا جلوگیری از ترک ممکن است سیم لازم باشد.
آیا جوش لیزری استیل را تغییر رنگ میدهد؟
ممکن است. میزان رنگ حرارتی به گرمای ورودی و حفاظت گازی بستگی دارد و با کنترل گاز و پارامترها کم میشود.
جوش لیزری بهتر است یا جوش مقاومتی MFDC؟
برای درز پیوسته و ظاهر تمیز، لیزر؛ برای اتصال نقطهای ورقهای رویهم با تیراژ بالا، جوش مقاومتی اغلب اقتصادیتر است. با هزینه هر قطعه سالم تصمیم بگیرید.
کلاس ایمنی دستگاه جوش لیزر فایبر چیست؟
معمولاً کلاس ۴. نیازمند ارزیابی ریسک، حفاظ، عینک ویژه طول موج، اینترلاک، آموزش و مکش دود است.
قبل از خرید چه چیزی را باید آزمایش کنم؟
قطعه واقعی با بدترین شکاف خط تولید، با ثبت پارامتر، برش ماکرو و در صورت نیاز آزمون مکانیکی.
هزینه نگهداری دستگاه چقدر است؟
به برند، ساعت کار و محیط بستگی دارد؛ قطعات مصرفی (شیشه محافظ، نازل)، خنککاری، گاز و سرویس باید در هزینه سالانه لحاظ شوند.
جمعبندی
جوش لیزر فایبر ابزار قدرتمندی برای اتصال سریع و دقیق فلزات است، اما ارزش آن فقط در شرایط درست پدیدار میشود: اتصال قابل کنترل، فرایند اعتبارسنجیشده، ایمنی رعایتشده و محاسبه هزینه بر مبنای قطعه سالم. تصمیم درست از سه گام میگذرد:
- شرایط واقعی قطعه، اتصال و تیراژ را مکتوب کنید؛
- روی همان قطعه آزمون نمونه بگیرید و پنجره پایدار فرایند را ببینید؛
- هزینه کل مالکیت و هزینه هر قطعه سالم را با گزینههای دیگر (TIG، MIG/MAG، مقاومتی MFDC) مقایسه کنید.
نیاز به بررسی فنی قطعه خود دارید؟ جنس، ضخامت، نوع اتصال و تیراژ را آماده کنید و از طریق صفحه تماس آسیم درخواست مشاوره و آزمون نمونه ثبت کنید. برای آشنایی با دستگاهها، دستگاه جوش لیزر آبخنک را ببینید.
منابع
- TWI — Laser Welding (مرجع پژوهشی و مهندسی جوشکاری): مزایا، محدودیتها، اعوجاج حرارتی و چالشهای آلومینیوم.
- TRUMPF — Laser Welding و سامانههای پایش فرایند: انواع جوش، پایش درز و کنترل فرایند.
- Review and Analysis of Modern Laser Beam Welding Processes (MDPI): پارامترها، پایداری کیهول و تخلخل.
- مقالات پژوهشی در زمینه شبیهسازی هندسه کیهول و اثر خواص پلاسما (Frontiers) و جوش لیزری مس–آلومینیوم برای باتری خودرو (لیزر سبز).
- ISO 13919-1/-2، ISO 15609-4، ISO 15614-11، ISO/TR 17671-6، IEC 60825-1، ISO 11553-1.
- منابع فارسی بررسیشده برای تحلیل خلأ محتوایی: استیل رخ، روتک، کاپا لیزر.